
 中文简体

Explicación de las latas de alimentos: cuerpo de acero, extremos, laca interna y especificaciones de abastecimiento
Nov 20, 2026
Un palé de latas de pasta de tomate de 400 g llega a la línea de llenado y un tercio de las tapas de apertura fácil llevan un anillo oscuro alrededor de la línea marcada. Nada en la receta cambió. Lo que cambió fue el lote de laca en el material final.
Casi todos los defectos que una lata de alimento desarrolla en el campo (manchas interiores, una línea marcada, una pestaña que se rompe al primer tirón, corrosión alrededor de la doble costura) se deciden meses antes de que el relleno toque la lata. Se decide según el grado de acero de la carrocería, el espesor del material final, el peso del recubrimiento y cómo se recubrieron, cortaron, cortaron e imprimieron esos materiales. El siguiente orden sigue la secuencia en la que esas decisiones realmente afectan la lata terminada.
Una lata de comida tiene cuatro componentes, no uno
Una lata es un artículo en un estante y al menos cuatro en una orden de compra: el cuerpo, el extremo inferior, el extremo superior (simple o de fácil apertura) y la pestaña anular. Cada uno tiene su propio sustrato, temple, espesor y sistema de recubrimiento, y cada uno falla de manera diferente.
El nombre en sí está un poco desactualizado. Una "lata" moderna es una lata de acero: una base de acero con bajo contenido de carbono que lleva una capa de estaño electrolítico que comúnmente oscila entre 1,1 y 11,2 g/m², dividida entre las dos caras. Cuando no se requiere estaño, se utiliza el acero sin estaño (acero recubierto de cromo electrolítico), generalmente en los extremos o en los cuerpos que de todos modos estarán completamente lacados.
La consecuencia práctica es sencilla: un único "precio de lata" esconde cuatro precios de materiales y cuatro conjuntos de tolerancias. Cuando algo sale mal (corrosión en la doble costura inferior, un rubor en la pared de la carrocería después de la retorta), necesita saber qué componente extraer de la línea e inspeccionar.
Cuerpo de dos o tres piezas: el volumen y la forma deciden
Para latas redondas de más de medio litro, fabricadas en grandes volúmenes, el cuerpo de dos piezas suele ser la opción más económica. Para formatos rectangulares, ovalados, irregulares o de volumen moderado, gana el cuerpo de tres piezas, porque se forma a partir de chapa plana y se decora antes de cerrar el cilindro.
| Punto de comparación | Cuerpo de tres piezas | Cuerpo de dos piezas |
|---|---|---|
| como se forma | Cilindro enrollado a partir de chapa cortada, costura lateral soldada, dos extremos cosidos | Copa extraída de una bobina, luego planchada en la pared (DWI) o rediseñada (DRD); un cuerpo integral, un extremo |
| Libertad de forma | Perfiles redondos, rectangulares, ovalados, cónicos e irregulares. | Principalmente redondo; Las formas no redondas conllevan un alto coste de herramientas. |
| Formatos típicos | 0,1 a 5 litros, incluidas latas de catering y de pescado | 0,15 a 0,6 L, líneas de alta velocidad |
| Decoración | Litografía multicolor sobre hoja plana antes de formar, registro nítido | Recubrimiento más etiquetas o bobina impresa para diseños más simples |
| Longitud de herramientas y recorrido | Menor costo de herramientas, tiradas más cortas viables | Mayor coste de herramientas, necesita volumen para amortizar |
| donde falla | Laca de costura lateral, corrosión en la soldadura, curvatura de la lámina que desvía la costura | Distribución del adelgazamiento de la pared, marcas de planchado, grietas del barniz durante el moldeado. |
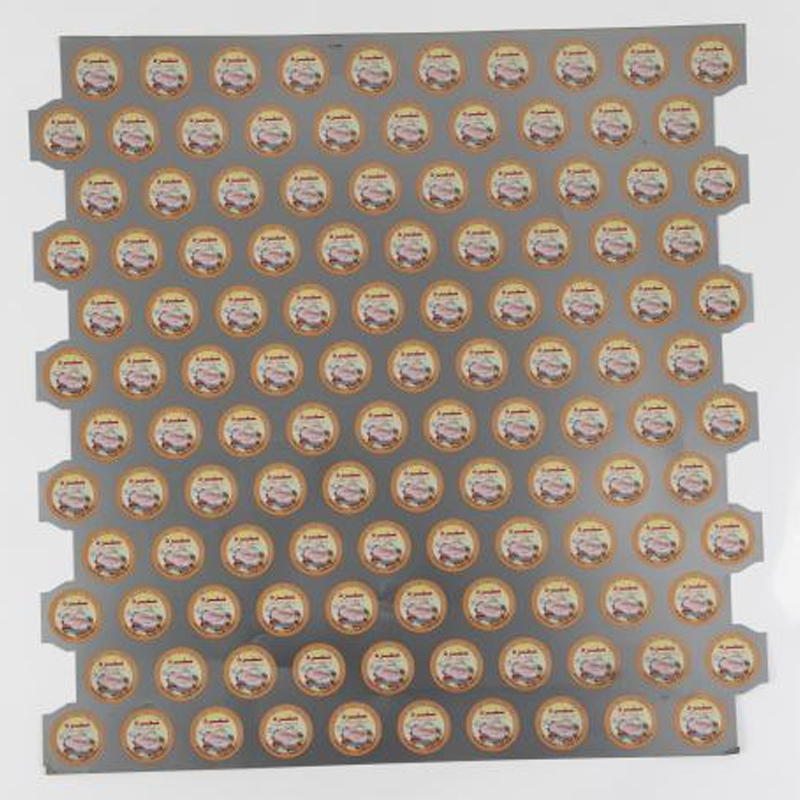
En el caso de los envases de alimentos, el cuerpo de tres piezas todavía admite la mayoría de los formatos grandes: latas rectangulares de pescado y jamón, latas de catering de 3 kg y cualquier cosa con una silueta perfilada. El material del cuerpo se suministra como bobina para corte interno o como hoja cortada ya impresa, por lo que vale la pena escribir el registro de impresión y la curvatura de la hoja en las especificaciones en lugar de dejarlos en manos de la imprenta.
 Cuerpo de lata de tres piezas con estampado multicolor de acero Para latas de alimentos de tres piezas de gran formato, este cuerpo se suministra en forma de bobina o de hoja cortada impresa, con revestimiento, grosor y ancho personalizables. Ver producto →
Si todavía estás sopesando las dos rutas, esta nota en ¿Qué lata de acero se adapta a tu lata de comida? analiza con más detalle las compensaciones entre calidad y recubrimiento. El material de carrocería impreso multicolor, el material de un solo color y las opciones alimentadas por bobina se producen en líneas de revestimiento de bobina y de revestimiento de láminas, y luego se cortan al tamaño en blanco que espera el soldador del cliente.
Los extremos, las tapas y las pestañas definen la experiencia de apertura
Elija el final por cómo sale la comida de la lata, no por cuál es una fracción de centavo más barata. El final es también donde se concentran las quejas de los consumidores, porque es la parte que la gente toca.
- Ronda de apertura total. Frutas, verduras, sopas y platos preparados. La tapa limpia casi todo el diámetro, por lo que la integridad residual de la raya y la integridad de la laca a lo largo de la raya hacen la mayor parte del trabajo.
- Apertura total irregular. Pescados, fiambres y latas perfiladas. La partitura sigue un contorno no circular, por lo que la consistencia de la profundidad a lo largo de la curva es más importante que en un párpado redondo.
- Vierta la apertura. Líquidos, pastas y polvos. La abertura más pequeña controla el caudal; La fuerza de la lengüeta aumenta rápidamente si el espesor de la tapa o el peso del recubrimiento se elevan.
- Extremos de fácil apertura para alimentos secos. Frutos secos, café y leche en polvo, a menudo lavados con nitrógeno, donde la entrada de oxígeno y la captación de olores son la verdadera prueba.
- Stock final inferior. Perfiles redondos, rectangulares y dos irregulares. La base no suele abrir nada, por lo que la prioridad es la resistencia a la corrosión, la resistencia a la presión y el rendimiento de la doble costura.
- Culata con pestaña de anillo. Lengüetas de aluminio para extremos estilo bebida; Lengüetas de acero galvanizado en multicolor personalizado, con dos lados plateados y un lado dorado y el otro lado plateado para control de apariencia y corrosión.
 Culata final redonda de apertura completa y fácil de abrir Para elegir un extremo por estilo de apertura, esta culata redonda de apertura completa cubre múltiples tipos de extremos y opciones de recubrimiento; Verifique la compatibilidad del espesor antes de especificar. Ver producto →
 Fondo de lata de comida redonda Para especificaciones de gama baja, esta culata redonda se ofrece en hojalata, TFS, acero laminado o aluminio con revestimientos personalizados y varios tipos de extremos. Ver producto →
Un desajuste aquí es caro de forma silenciosa. Una pestaña adaptada para una tapa de 0,20 mm se sentirá mal en una tapa de 0,23 mm, y el llenador se enterará mucho antes que el equipo técnico.
La laca interna es donde se gana o se pierde el contacto con los alimentos
El peso de la película, el curado y la adhesión deciden si una laca funciona o no. El nombre de la resina en la hoja de datos es la línea menos útil.
- Familia de resinas. Los sistemas epoxi-fenólicos dominan los envases de retorta; los organosoles se adaptan a los cuerpos embutidos; Los grados de acrílico y poliéster responden a solicitudes sin BPA y rellenos altamente ácidos.
- Peso de la película. Normalmente de 5 a 12 g/m² en seco, más alto en paquetes ácidos y que contienen azufre. Demasiado fino deja porosidad; demasiado espeso provoca ampollas y mala adhesión después del tratamiento en retorta.
- Ventana de curación. Un curado insuficiente se manifiesta como migración y alteración del sabor. El curado excesivo hace que la película se vuelva quebradiza y el primer lugar donde se agrieta es la línea marcada.
- Integridad de la línea de puntuación. La ranura de fácil apertura es la capa más fina de toda la lata. El espesor residual debe abrirse limpiamente sin romper la película que se encuentra debajo.
- Trámites de cumplimiento. Haga coincidir la declaración con el mercado de destino y solicite informes de migración por lote, no por año.
Especificaciones que vale la pena escribir en el pedido
Los números en la orden de compra evitan discusiones posteriores. Términos vagos como "calidad alimentaria estándar" no resuelven nada cuando una bobina llega fuera de tolerancia.
- Base de acero y temple. Grados de reducción simple de T2 a T5 por resistencia; Grados doblemente reducidos donde se necesita una pared más delgada.
- Espesor. Los cuerpos suelen ser de 0,14 a 0,20 mm, los extremos de 0,18 a 0,23 mm, con una tolerancia normalmente establecida en más o menos 0,005 mm.
- Recubrimiento de estaño. Desde 1,1/1,1 hasta 5,6/5,6 g/m²; 2,8/2,8 es una base común para cuerpos alimentarios lacados.
- Recubrimiento y color. Peso de película seca por cara, color objetivo (dorado, aluminio, blanco), nivel de brillo y colores de impresión bajo una fuente de luz acordada.
- Formulario de entrega. Bobina con diámetro interior y peso indicados, hoja cortada o piezas en bruto cortadas en espiral; La tolerancia del ancho suele ser de aproximadamente más o menos 0,5 mm.
- Estado de la superficie. La película de aceite, la pasivación y la rugosidad varían donde le sigue la litografía.
- Documentos. Certificado de análisis por lote, declaración de contacto con alimentos e informe de prueba de migración.
- Embalaje y almacenamiento. Protección de bordes, desecante, tipo palet; el material recubierto se mantiene por encima de 5 °C y se utiliza en aproximadamente seis meses.
Controles de abastecimiento que evitan sorpresas costosas
Realice una prueba de línea completa y acuerde las pruebas de aceptación antes de comprometerse con el volumen. Las latas de muestra que parecen perfectas aún pueden fallar a la velocidad de producción.
- Deriva de bobina a bobina. Pequeños cambios en el temple o el peso del recubrimiento aparecen más tarde como variación de la fuerza de la lengüeta, porosidad de la soldadura o coloración de la laca después de la retorta.
- Pruebas entrantes. Espesor, peso del recubrimiento por tira de pesaje, adhesión por frotación con solvente, porosidad por prueba de electrolitos, dureza y color de impresión según el estándar aprobado.
- Prueba de línea. Al menos una bobina completa a velocidad de producción, con rayado residual, estanqueidad de la costura y fuerza de tracción medidas y registradas.
- Control de cambios. Solicite que le notifiquen cuando cambie el lote de laca, el proveedor de sustrato o las placas de impresión.
- Realidad del tiempo de entrega. Los tamaños estándar se envían desde bobinas; Los anchos y colores no estándar necesitan tiradas de recubrimiento y corte, lo que suma semanas.
nuestro propio proceso de control de calidad se basa en registros a nivel de lote exactamente por esta razón: cuando llega un reclamo, la primera pregunta es qué bobina, qué lote de recubrimiento y qué datos de prueba.
Haga coincidir el paquete, no solo el precio
La comida decide la laca, la forma de la lata decide el cuerpo y la forma en que se dispensa el producto decide el final. Si se alinean esos tres, la mayoría de los debates técnicos desaparecerán.
- Paquetes de tomate, cítricos, encurtidos, vinagre. Los rellenos ácidos necesitan una película de mayor peso y una laca resistente a los ácidos; Esté atento a la acumulación de hierro y la decoloración interna.
- Carne, pescado, guisantes, maíz dulce. Las proteínas que contienen azufre provocan tinciones de color marrón oscuro; La respuesta habitual son lacas pigmentadas con óxido de zinc o aluminio.
- Jarabes azucarados y rellenos estilo bebida. La adherencia y la pérdida de sabor son más importantes que la resistencia a los ácidos.
- Productos secos. A menudo es suficiente un peso de película más bajo; la prioridad pasa a la barrera contra la humedad y la corrosión externa en los extremos.
- Retorta versus pasteurizada. La retorta exige flexibilidad de la película y un control estricto del curado; la pasteurización tolera una ventana más amplia, pero nunca una mala adherencia.
Antes de que salga el siguiente pedido, confirme seis cosas por escrito: la lista de componentes con temple, espesor, revestimiento de estaño, laca e impresión; el estilo final coincide con la forma en que se dispensa la comida; la ventana de puntuación residual y de fuerza de tracción; las pruebas de aceptación y plan de muestreo; los documentos de contacto alimentario para cada mercado de destino; y si el tamaño está en stock o se fabrica a pedido.
Envíe un dibujo de lata más el tipo de alimento y las condiciones de la retorta, y el material del cuerpo, el material final, la lengüeta y la laca se pueden combinar como un solo conjunto en lugar de cuatro compras separadas que solo se encuentran en la línea de llenado.


- Address: No. 11 Zhenxing Road, Área de Desarrollo Económico y Tecnológico de Hangzhou Bay Shangyu, Zhejiang, China
- Phone: +86-137 5814 2106 / +86-130 1771 8906
- TEL: +86-575-8272 2388 / +86-575-8272 2366
- E-mail: sales@hz-jinma.com

 ventas@hz-jinma.com

