
 中文简体

Latas de refresco de aluminio: de la aleación al extremo de fácil apertura, una guía práctica para compradores
Oct 23, 2026
Abre una lata de refresco de aluminio fría y lo primero que notas es lo poco que pesa y lo perfectamente que mantiene la presión. El aluminio domina el pasillo de refrescos porque se enfría rápidamente, resiste el apilamiento y soporta la presión interna de la carbonatación sin metal de gran espesor. Lo que la mayoría de los consumidores nunca ven es la cadena de decisiones materiales detrás de esa lata: la aleación que le da resistencia al cuerpo con un espesor de pared lateral medido en fracciones de milímetro, la laca que evita que el producto toque el metal, el extremo ranurado que tiene que abrirse fácilmente sin fugas, y la lengüeta anular que tiene que funcionar en todo momento. Para los ingenieros de envasado, gerentes de compras y propietarios de marcas que se abastecen de materiales para latas de bebidas, saber cómo se fabrican esas piezas y qué puede salir mal es la diferencia entre una prueba de línea sin problemas y un problema de producción costoso.
¿Qué hay dentro de una lata de refresco de aluminio?
Una lata de refresco de aluminio no es una sola pieza de metal. Es un conjunto de tres componentes formados (cuerpo, extremo de fácil apertura y lengüeta anular) más un sistema de recubrimiento que tiene que sobrevivir a la formación, el llenado, la distribución y los meses en un estante. Cada componente comienza como una tira de metal diferente, se forma con un proceso diferente y conlleva su propio conjunto de criterios de aceptación.
| Component | aleación típica | Función principal | Método de formación |
|---|---|---|---|
| puede cuerpo | Serie 3000, p.e. 3104 | Contención de presión, base de barrera de producto | Dibujar y planchar (DWI) |
| Extremo de fácil apertura | Serie 5000, p.e. 5182 | Sella la lata y se abre a través del panel ranurado. | Estampación y prensado de conversión. |
| Pestaña de anillo | Aluminio o acero galvanizado | Apalancamiento para romper la línea de marcador | Estampando, remachando hasta el final. |
| Recubrimientos y tintas | Lacas, tintas y barnices aptos para alimentos. | Protección contra la corrosión, decoración, imagen de marca. | Recubrimiento e impresión de bobinas |
Al comienzo del proceso, las bobinas de aleación se recubren e imprimen antes de que se realice cualquier formación. La pieza en bruto del cuerpo se dibuja a través de una serie de anillos de planchado que adelgazan la pared desde aproximadamente 0,3 mm en la pieza en bruto hasta aproximadamente 0,1 mm en la pared lateral. El extremo está estampado a partir de una tira separada, marcado en un patrón circular y provisto de una lengüeta remachada. El resultado es un recipiente que pesa aproximadamente entre 13 y 15 gramos para un formato de 330 ml, pero que sobrevive al apilamiento de cargas que aplastarían una botella de vidrio. Esa secuencia parece simple, pero cada paso depende de que el material entrante se comporte exactamente como se especifica.
El cuerpo de la lata: aleación, calibre y rendimiento de tracción y hierro
La carrocería es donde termina la mayor parte del metal, por lo que también es donde los compradores tienen mayor influencia sobre los costos. En una línea de dos piezas, el temperamento constante de la aleación y la tolerancia del calibre son más importantes que el certificado en la carpeta. Si la bobina entrante varía en espesor, la etapa de planchado se vuelve inestable: demasiado delgada y la pared lateral se parte; demasiado grueso y el desgaste de la herramienta se acelera a medida que la lata se vuelve más pesada.
Las aleaciones de la serie 3000 utilizadas para la mayoría de los cuerpos de bebidas ofrecen un sólido equilibrio entre resistencia y formabilidad, pero el temple real, el acabado de la superficie y la respuesta de lubricación determinan qué tan bien se desempeña esa bobina en su herramienta específica. El aligeramiento y el contenido reciclado también están cambiando las especificaciones: las paredes más delgadas reducen el aporte de aluminio por lata, y las fracciones recicladas más altas cambian la química de la fundición a partir de la cual se origina la carrocería. Es por eso que la evaluación del material debe basarse en datos de prueba, no en hojas de material nominales.
Para los formatos de bebidas a base de acero, la lógica es idéntica: el mismo proceso de dos piezas se ejecuta en acero recubierto de un solo color, y los criterios de calificación, como la precisión del calibre, la adhesión del recubrimiento, el registro de impresión y la planitud, se trasladan directamente.
 Lata de dos piezas Cuerpo de lata de acero Monocolor Material: Aluminio o TFS Ver producto →
El final fácil de abrir: la tolerancia es el producto
El extremo de fácil apertura es el componente con mayor densidad de ingeniería de una lata de refresco de aluminio. Tiene que mantener la presión interna, detener las fugas durante una vida útil que puede exceder los dos años y aún así abrirse con un tirón que la mayoría de los consumidores puedan manejar. Ese equilibrio reside en la línea marcada, donde el espesor residual normalmente se controla dentro de unas pocas centésimas de milímetro. Una puntuación demasiado profunda y el final se abre durante la réplica o la distribución; La marca es demasiado superficial y la lengüeta se rasga en lugar de cortar el panel limpiamente.
Al calificar material final para aplicaciones de bebidas, verifique estos parámetros:
- Marque el espesor residual y su consistencia en todo el perímetro del extremo.
- Integridad del remache después de la operación de replanteo de pestañas.
- Altura de replanteo de pestañas y alineación rotacional
- Continuidad del recubrimiento en la línea marcada, donde con mayor frecuencia comienzan las rutas de corrosión.
Los modos de falla que desea evitar (aberturas con fugas, pestañas sueltas o una ranura que no se abre) se remontan al material final entrante y al control del proceso en la prensa de conversión. El material con propiedades mecánicas estables es la base de ese control.
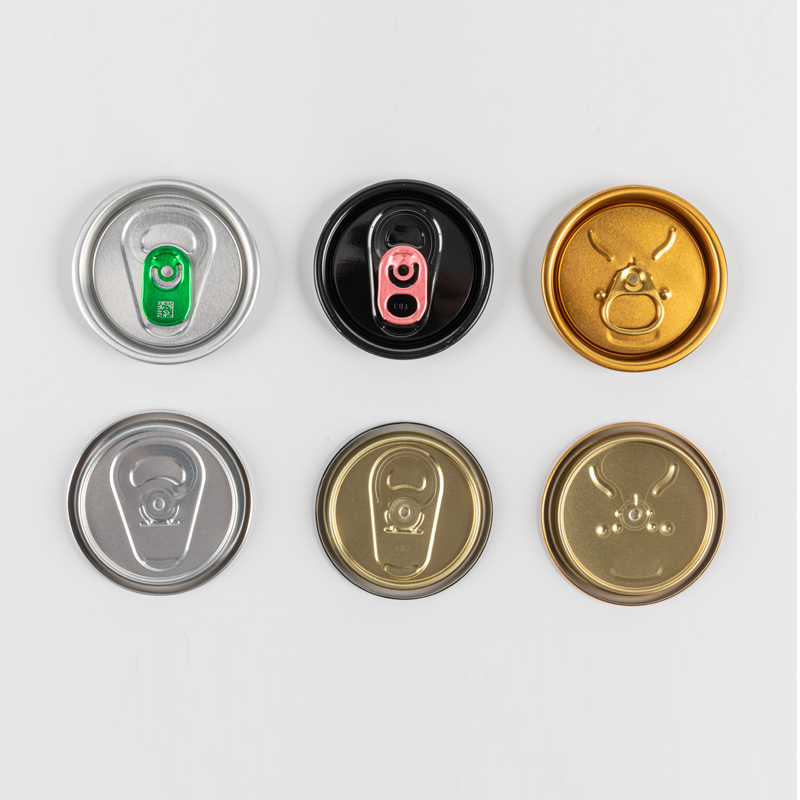 EOE Stock Bebidas EOE Color: personalizado de un solo color o multicolor Ver producto →
Materiales de la pestaña del anillo: aluminio frente a acero galvanizado
Las pestañas anulares son pequeñas, pero son la única parte del paquete con la que el consumidor interactúa físicamente. Una pestaña rígida o desprendida crea una mala experiencia de apertura, y una pestaña que se separa del extremo deja el panel rayado sin poder abrirse. El material de la lengüeta debe doblarse sin agrietarse, sujetar el remache sin aflojarse y resistir la corrosión alrededor del punto de sujeción.
| Propiedad | Culata con pestaña de aluminio | Culata con lengüeta de acero galvanizado |
|---|---|---|
| Formabilidad | Excelente para diseños delgados y con tolerancias estrictas | Bueno; Por lo general, necesita un calibre un poco más pesado. |
| Opciones de superficie | Plata, impresión personalizada, revestimiento transparente | Plata de doble cara, oro/plata de una cara, multicolor personalizado |
| Resistencia a la corrosión | Óxido natural más laca | Capa de zinc más acabado orgánico. |
| Aplicación típica | La bebida termina donde el peso de la pestaña y la precisión importan | Tamaños de latas de diseño económico y extremos de gran diámetro |
Las pestañas de aluminio son el estándar para las tapas de bebidas donde la masa es fundamental: cada miligramo de peso de la pestaña afecta el ciclo del remache y la fuerza de apertura. Las pestañas de acero galvanizado ofrecen una ruta de liderazgo en costos para formatos donde el rendimiento de apertura y la protección contra la corrosión se gestionan a través del sistema de recubrimiento. La elección pertenece a las especificaciones del paquete, no al hábito.
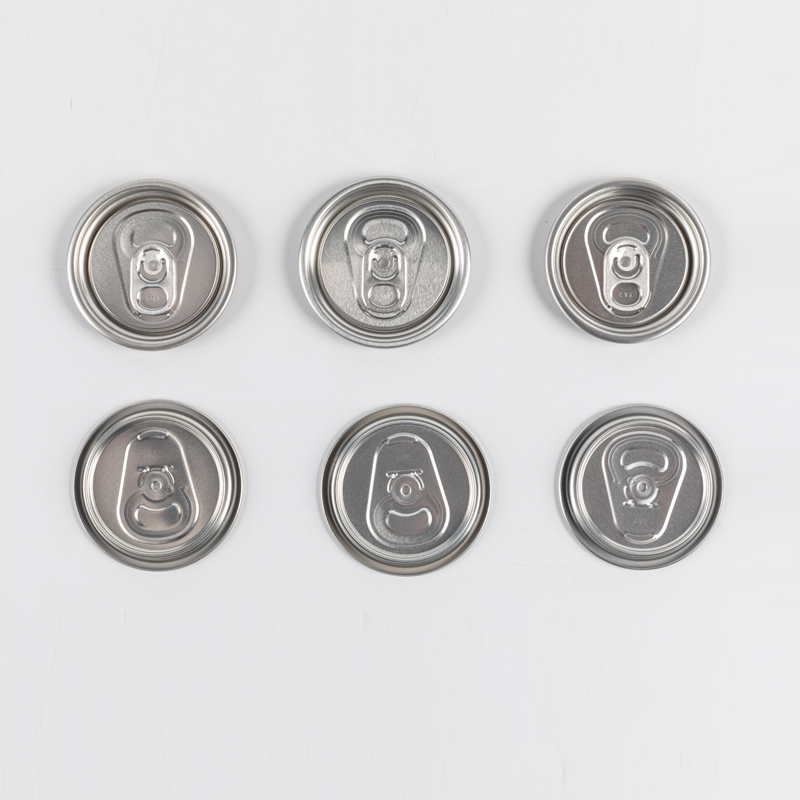 Culata de pestaña de anillo de aluminio Color: multicolor personalizado Ver producto →
Recubrimientos e impresión: la capa que llega al consumidor
Los recubrimientos y la impresión son los que convierten una tira de metal desnudo en un paquete apto para contacto con alimentos. La laca interna evita que la bebida reaccione con el aluminio y debe sobrevivir al proceso de formación sin agrietarse en la pared lateral o en la línea marcada. La impresión externa lleva la marca, por lo que el registro entre las estaciones de impresión y la adhesión después del formado afectan directamente el aspecto de la lata en el estante.
Proveedores que operan dedicados revestimiento de bobina Las líneas pueden controlar ambos lados de la tira en una sola pasada: el recubrimiento orgánico en el interior y la capa base, tintas y barnices en el exterior. Esto es importante para las líneas de latas de bebidas de dos piezas de alta velocidad, porque el recubrimiento curado tiene que flexionarse durante el planchado sin perder el rendimiento de la barrera. Al evaluar a un proveedor, pregunte cómo verifican los poros, la adhesión y el curado en cada bobina, no una vez por temporada.
Qué comprobar al adquirir materiales para latas de bebidas
Antes de comprometerse con un proveedor de materiales de latas de refresco de aluminio, ejecute la misma lista de verificación de calificación que usaría para cualquier componente que entre en contacto con una bebida:
- Cobertura del recubrimiento y tasa de poros: solicite datos de pruebas de poros, no solo un certificado de análisis.
- Precisión dimensional: confirme el ancho de corte y la tolerancia del corte en blanco con sus propios dibujos de herramientas.
- Cumplimiento del contacto con alimentos: verifique que la laca, las tintas y los sustratos metálicos cumplan con las regulaciones para sus mercados objetivo.
- Trazabilidad de lotes: cada bobina debe ser rastreable desde el metal entrante hasta su recubrimiento, corte, corte y estampado.
- Control de calidad del proceso: el proveedor debe documentar las pruebas de líneas marcadas, comprobaciones de adhesión y procedimientos de inspección visual.
Un proveedor con un documento proceso de control de calidad te entregará estos datos sin que te lo pidan dos veces. El resto se reduce a cuán cómodamente puedan discutir sus herramientas y sus modos de falla, porque en las latas de refresco de aluminio, el material y el proceso nunca están completamente separados.
La lata de refresco de aluminio parece una maravilla de simplicidad, pero es un ensamblaje de precisión que recompensa a los compradores que entienden sus materiales. El cuerpo, el extremo y la pestaña tienen cada uno diferentes tolerancias y diferentes perfiles de riesgo, y los recubrimientos son parte de la especificación, no una idea de último momento. Elija un proveedor que pueda mostrarle cómo se comportan esas capas juntas, desde la bobina hasta el componente estampado; ahí es donde realmente comienza una lata de bebida confiable.


- Address: No. 11 Zhenxing Road, Área de Desarrollo Económico y Tecnológico de Hangzhou Bay Shangyu, Zhejiang, China
- Phone: +86-137 5814 2106 / +86-130 1771 8906
- TEL: +86-575-8272 2388 / +86-575-8272 2366
- E-mail: sales@hz-jinma.com

 ventas@hz-jinma.com

